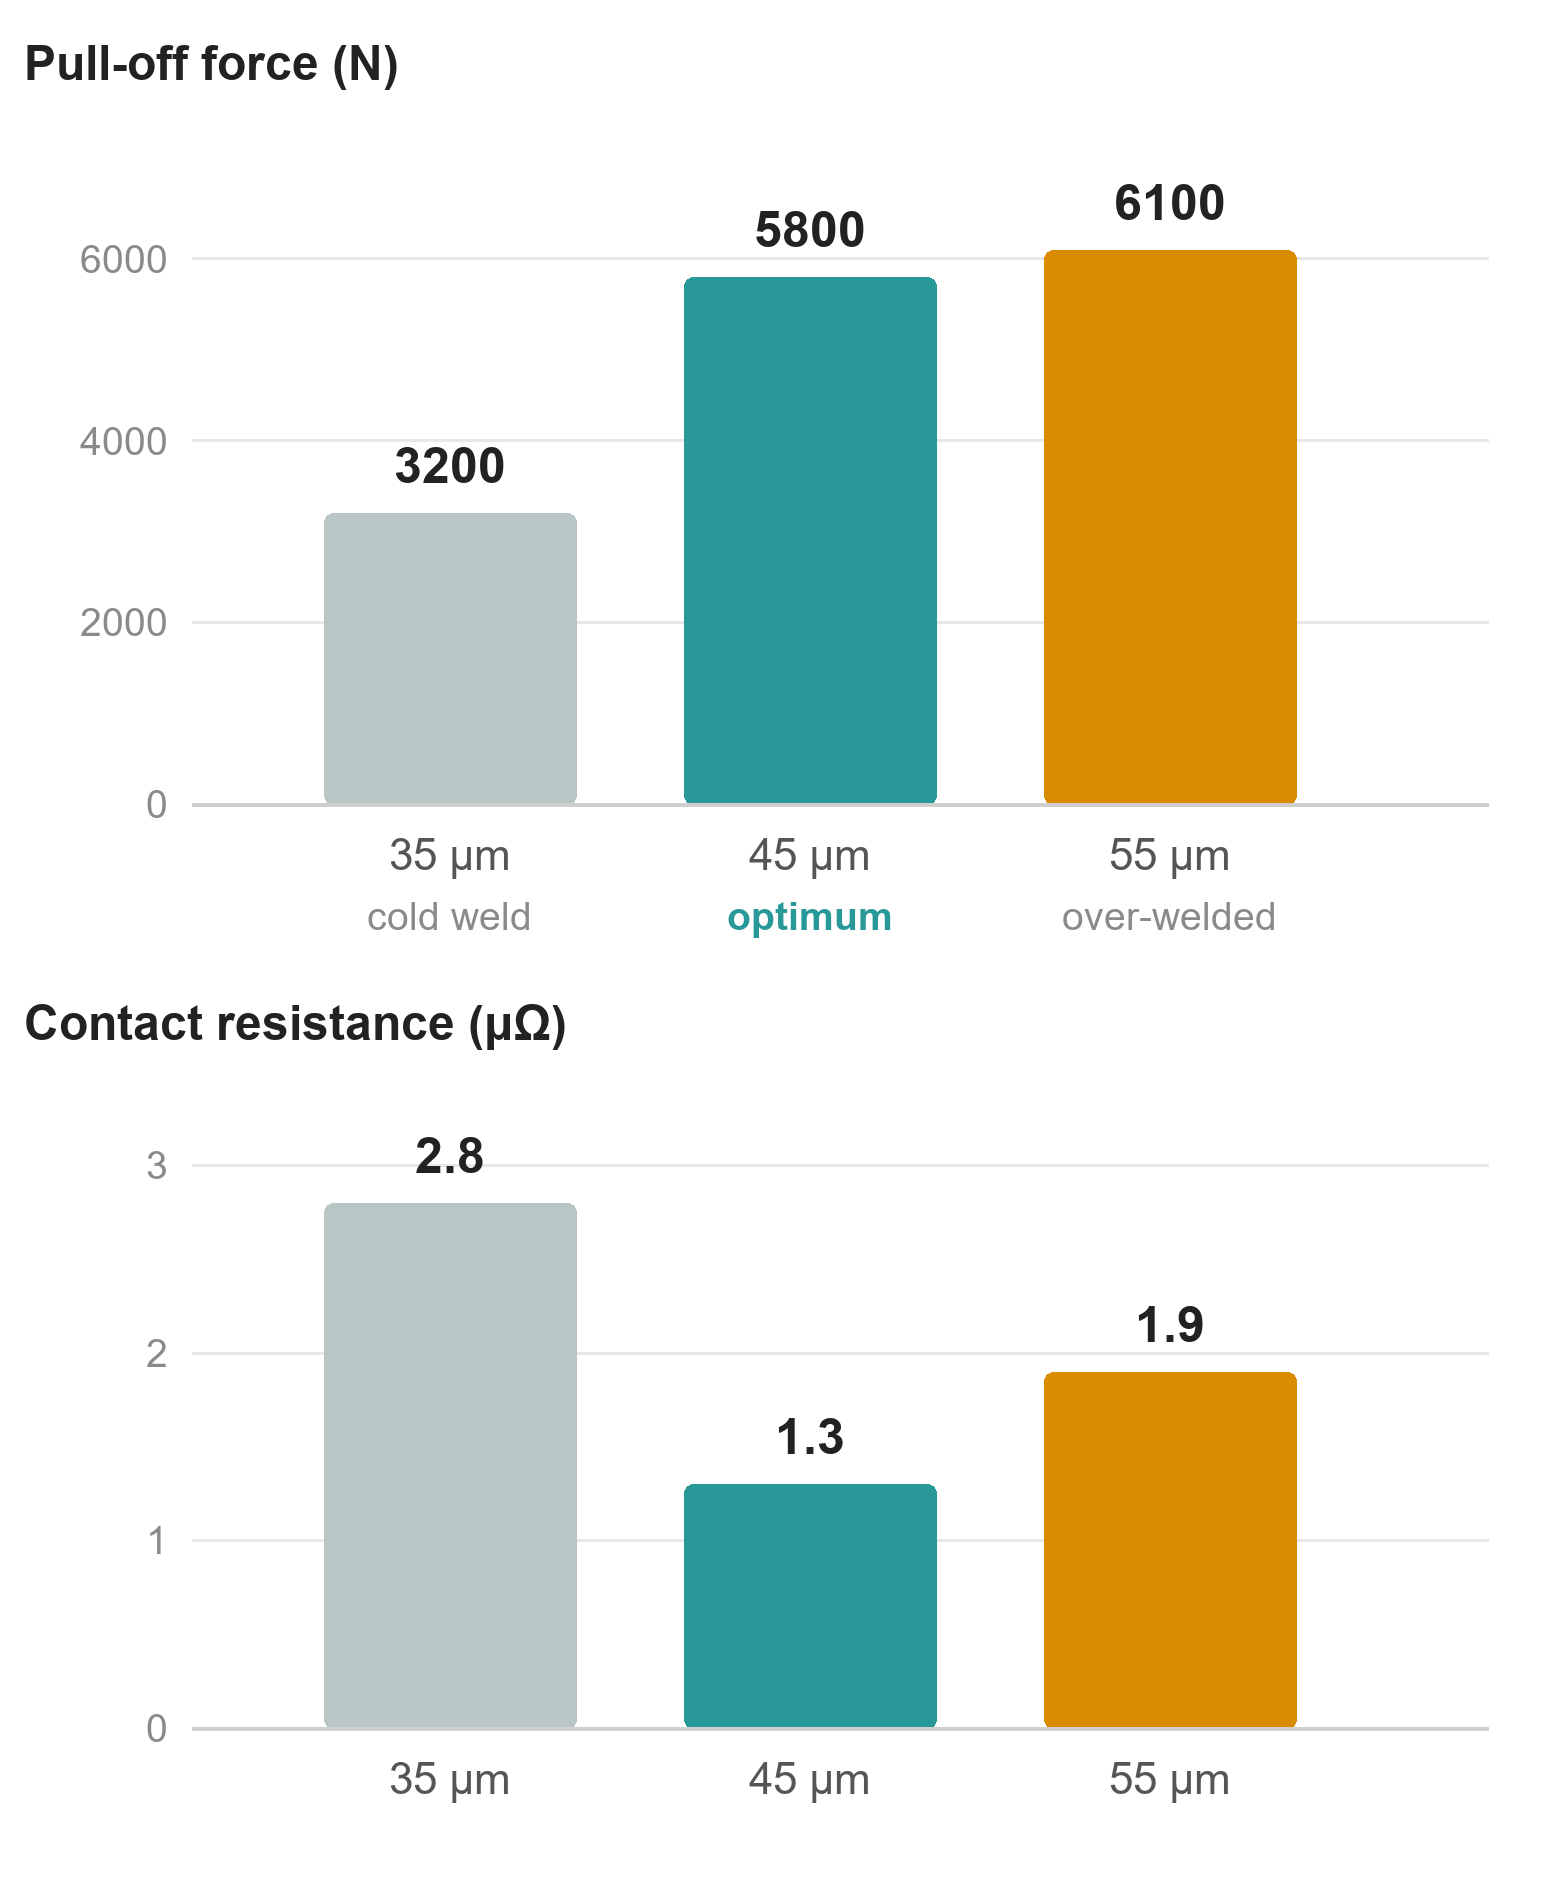
70 mm² 铜铝线束的超声波焊接振幅窗口(实测数据)
70 mm² 铜铝接头焊得好不好,一个参数就定了——振幅。为客户调试时,我们固定压力与频率、只改振幅,同时测了拉脱力和接触电阻。窗口很窄,而「看起来最强」的那一档并不是最好的。
45 μm工作点:拉脱力 5800 N、电阻 1.3 μΩ —— 三档中强度与电阻的最优平衡。
+5%55 μm 额外换来的拉力。几乎为零:此时接头已完全压实。
+46%代价是电阻(1.3 → 1.9 μΩ):界面被过度加工。
实测数据
| 振幅 | 拉脱力 | 相对 45 μm | 接触电阻 | 相对 45 μm | 判定 |
|---|---|---|---|---|---|
| 35 μm | 3200 N | −45% | 2.8 μΩ | +115% | 虚焊(未焊透) |
| 45 μm | 5800 N | — | 1.3 μΩ | — | 最佳区间 |
| 55 μm | 6100 N | +5% | 1.9 μΩ | +46% | 过焊 |
测试条件
- 接头:70 mm² 铜铝线束,量产工装
- 变量:仅振幅 —— 35 / 45 / 55 μm
- 不变:压紧压力、超声频率、焊头、材料批次
- 测量:拉脱力(拉伸)与接头接触电阻
- 交叉验证:同样规律在 120 mm² 线束上复现
为什么最优点在中间
35 μm 时界面相对位移不足:氧化膜只被部分破除,结合面积很小。拉脱力低、电阻高——是虚焊,尽管设备显示一次完整焊接。
55 μm 时接头已完全压实。再加振幅只多换来 5% 拉力,电阻反而涨 46%。我们的解释是界面被过度加工:线股变薄、加工硬化,接触面积不是增加而是丢失,多给的能量没有换来接头质量。
45 μm 恰好是两条曲线都还在好的一侧的位置。所谓工艺窗口,不是一个最优数字,而是两个判据同时成立的区间。
为什么两个数都要看
- 只看拉力会饱和。6100 N 在表里看起来最结实,也正是唯一过焊的一档。
- 只看电阻,无法判断接头能否扛住振动与热循环。
- 把两者当作同一个约束:最小拉脱力 且 最大接触电阻。我们建议的 DOE 也是这么设计的。
窗口会往哪边移
- 更大截面:120 mm² 复现同样规律,最佳区间位置相同。
- 更小截面:35 mm² 以下不适用——细截面散热更快,需要更高振幅才能达到同样的结合质量。
- 材料与镀层:换一批线材、换镀层厚度或换焊头,窗口都会移动。要重新标定,而不是沿用旧数字。
- 设备与工装:焊头磨损会改变作用在工件上的实际振幅,即使发生器设定值没变。
产线上怎么用
- 70 mm² 铜铝先从 45 μm 起。
- 用自己的物料在 35 / 55 μm 各做一组,确认处在平台区而不是边缘。
- 只有同时满足拉力目标与电阻目标,才收货这一档参数。
- 线材批次、镀层、焊头或变幅杆变更时,重新标定窗口。
适用范围与局限
这是同一次调试的三组数据——一个批次、一台设备,不是完整的 DOE 矩阵。它说明窗口在哪、怎么变化,但不是保证值。正式定参前,请用自己的 DOE 与 Cp/Cpk 复核。
引用本页
建议引用格式: 金合能超声,〈70 mm² 铜铝线束的超声波焊接振幅窗口:拉脱力与接触电阻实测〉,gzjhn.com,2026。
https://cn.gzjhn.com/infocenter/amplitude-window/
下载原始数据:
CSV(3 行 4 列) ·
图表 PNG ·
图表 SVG
文件内标注为英文;数值本身与语言无关。