Окно амплитуды ультразвуковой сварки для соединений Cu–Al 70 мм²
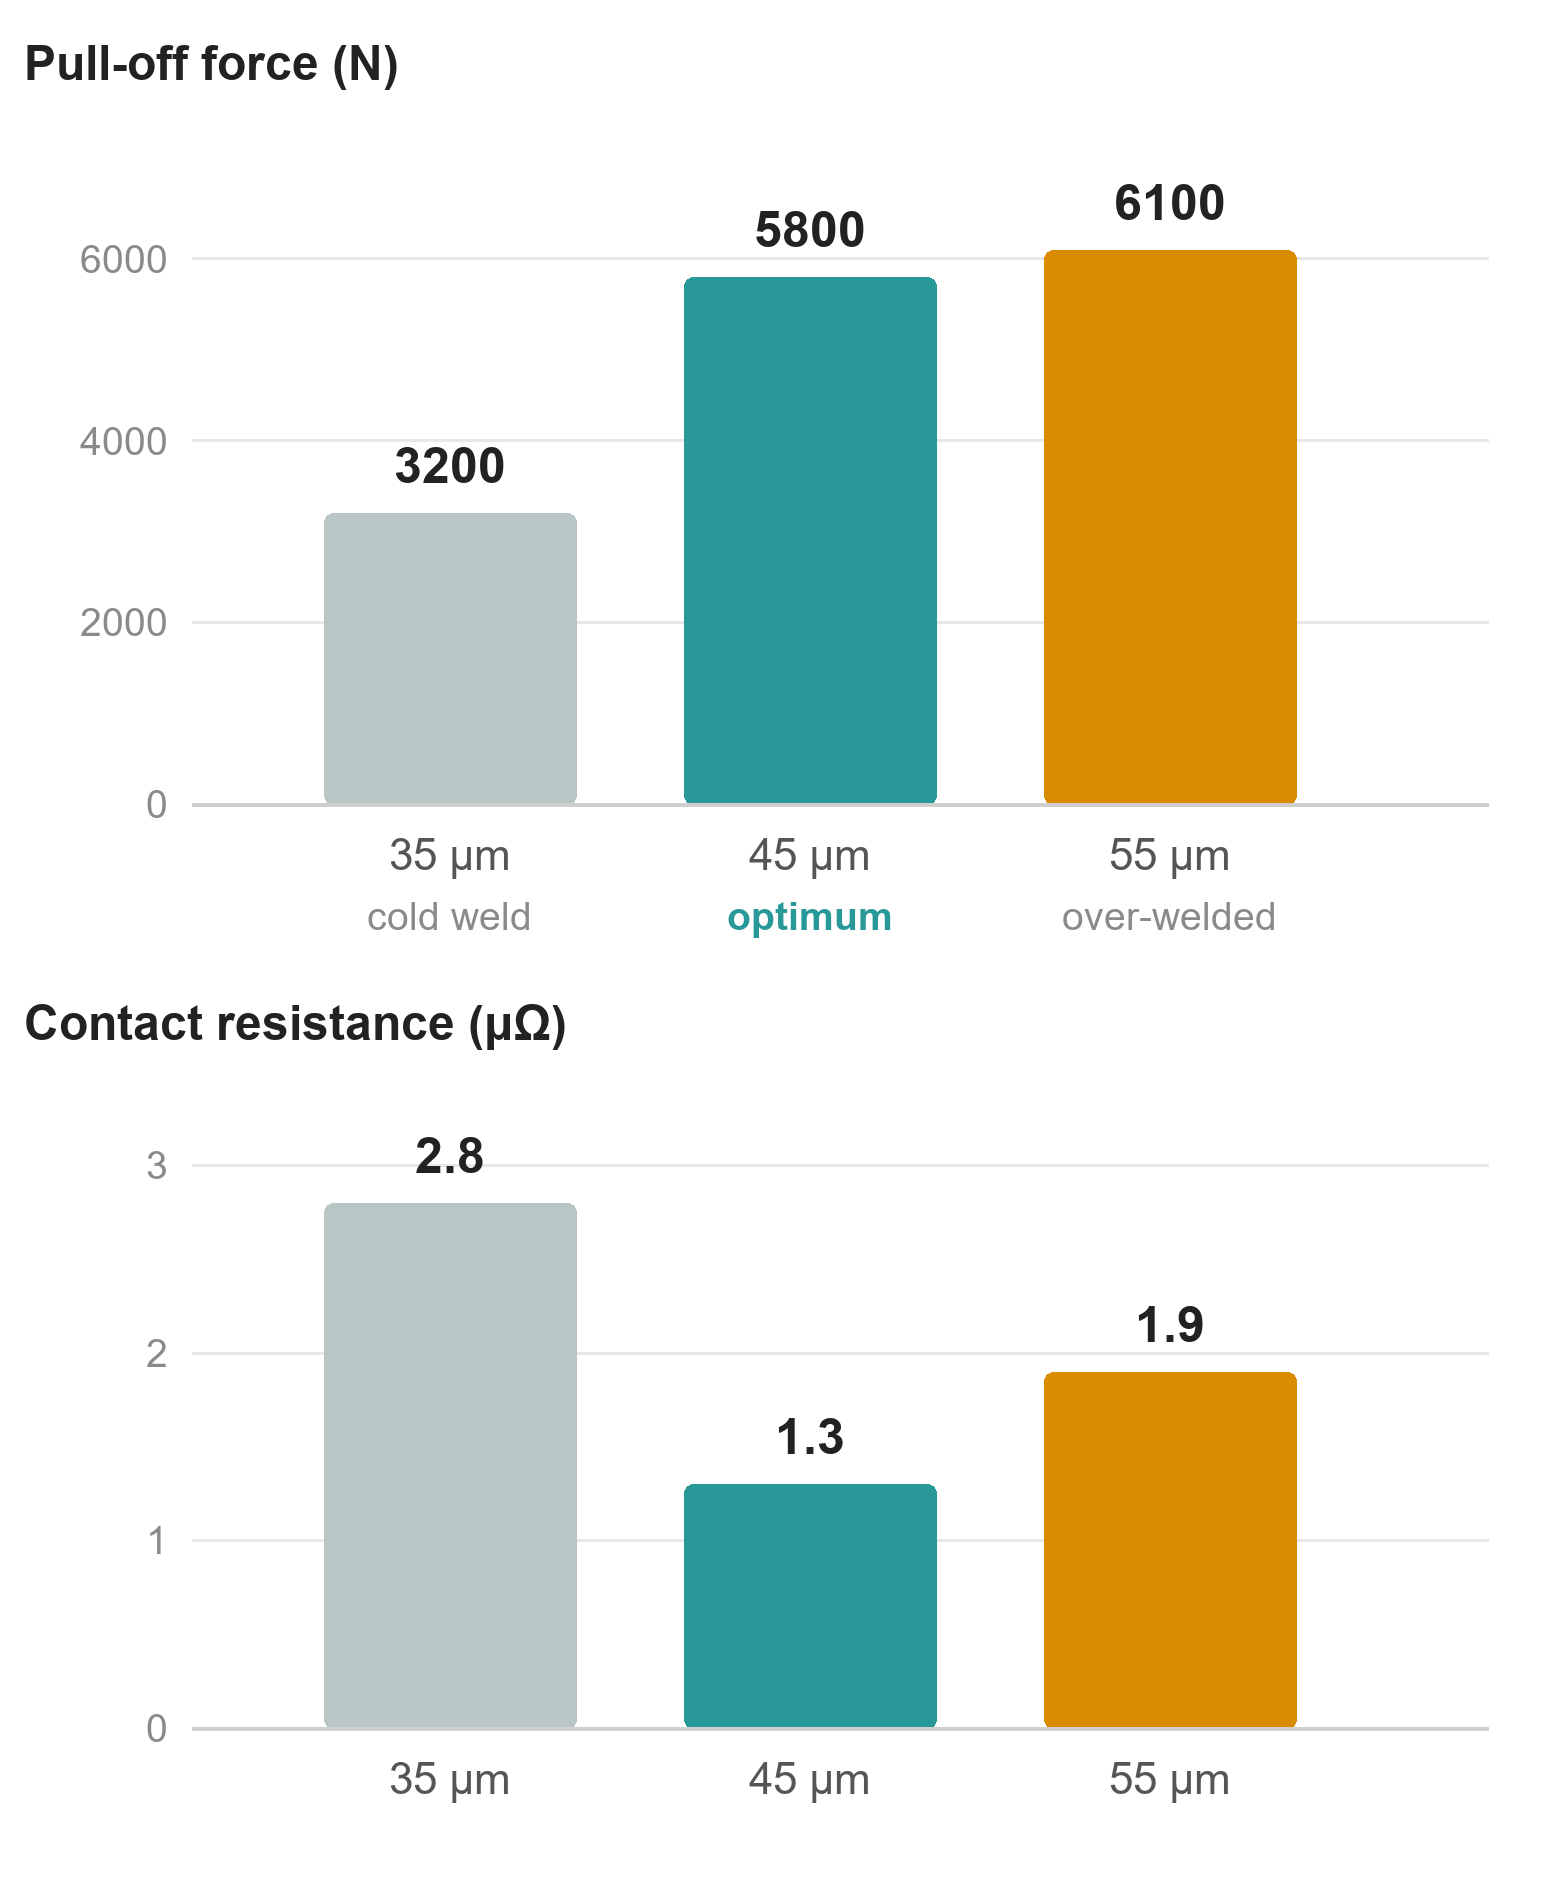
В соединении медь–алюминий 70 мм² исход решает один параметр — амплитуда. При пусконаладке у заказчика мы зафиксировали давление и частоту, меняли только амплитуду и измеряли усилие на отрыв вместе с переходным сопротивлением. Окно оказалось узким, а самое «сильное» значение — не лучшим.
Измеренные данные
| Амплитуда | Усилие на отрыв | к 45 мкм | Переходное сопротивление | к 45 мкм | Оценка |
|---|---|---|---|---|---|
| 35 мкм | 3200 N | −45% | 2,8 μΩ | +115% | Непровар |
| 45 мкм | 5800 N | — | 1,3 μΩ | — | Оптимальное окно |
| 55 мкм | 6100 N | +5% | 1,9 μΩ | +46% | Пережог |
Условия испытаний
- Соединение: медь–алюминий 70 мм², производственная оснастка
- Меняли: только амплитуду — 35, 45 и 55 мкм
- Неизменно: давление прижатия, частота, соновод, партия материала
- Измеряли: усилие на отрыв и переходное сопротивление соединения
- Проверка: та же закономерность воспроизвелась на жгутах 120 мм²
Почему оптимум посередине
При 35 мкм относительного смещения на границе недостаточно: оксидная плёнка разрывается лишь частично, площадь схватывания остаётся малой. Усилие низкое, сопротивление высокое — непровар, хотя цикл на машине считается выполненным.
При 55 мкм соединение уже полностью уплотнено. Добавка амплитуды даёт всего +5% усилия, а сопротивление растёт на 46%. Наша трактовка: контакт переработан — жилы утоньшаются и наклёпываются, площадь контакта не растёт, а теряется, и дополнительная энергия ничего не покупает.
45 мкм — точка, где обе кривые ещё на хорошей стороне. Окно режима — это не одно лучшее число, а диапазон, в котором одновременно выполнены два критерия.
Зачем нужны оба числа
- Одно усилие насыщается. 6100 Н выглядят самым прочным соединением в таблице — и оно же единственное пережжённое.
- Одно сопротивление не говорит, выдержит ли соединение вибрацию и термоциклы.
- Используйте их как одно ограничение: минимальное усилие на отрыв И максимальное переходное сопротивление. Так же мы советуем строить DOE.
Куда смещается окно
- Большие сечения: на 120 мм² закономерность повторяется, оптимум в той же области.
- Малые сечения: ниже 35 мм² правило не работает — тонкое сечение быстрее отводит тепло и требует большей амплитуды.
- Материал и покрытие: новая партия провода, другая толщина покрытия или новый соновод смещают окно. Его нужно заново оконтурить, а не переиспользовать число.
- Машина и оснастка: износ волновода меняет фактическую амплитуду на изделии даже при неизменной уставке генератора.
Как применять в производстве
- Начните с 45 мкм для Cu–Al 70 мм².
- Оконтурьте 35 и 55 мкм на своём материале — убедитесь, что вы на плато, а не на краю.
- Принимайте режим только если он проходит и по целевому усилию, и по целевому сопротивлению.
- Повторяйте оконтуривание при смене партии провода, покрытия, соновода или волновода.
Границы применимости
Это одна пусконаладочная серия — три рабочих точки, одна партия, одна машина, а не полная матрица DOE. Она показывает, где лежит окно и как оно ведёт себя; это не гарантированная спецификация. Перед фиксацией производственных параметров подтвердите результат своим DOE и Cp/Cpk.
Как ссылаться
Скачать исходные данные:
CSV (3 строки, 4 столбца) ·
график в PNG ·
график в SVG
Подписи в файлах на английском; сами числа от языка не зависят.